سبد خرید شما خالی است
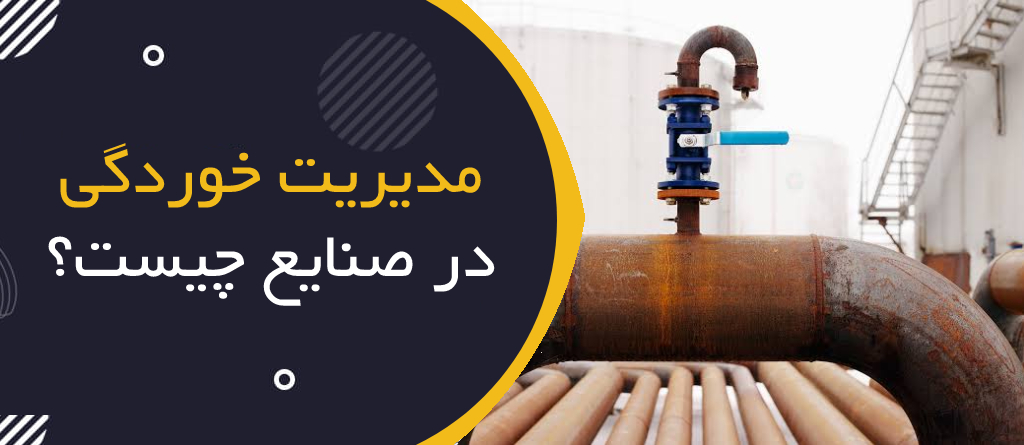
مدیریت خوردگی در صنایع چیست؟ | Corrosion Management in Process Industries
مدیریت خوردگی در صنایع چیست؟ | Corrosion Management in Process Industries
مقدمه
خوردگی یکی از مهمترین عوامل تخریب تجهیزات در صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها و کارخانههای شیمیایی است.
بسیاری از خطوط لوله، مخازن، مبدلهای حرارتی و تجهیزات تحت فشار در تماس با موادی قرار دارند که ممکن است بهتدریج باعث کاهش ضخامت، ایجاد حفره، ترکخوردگی یا کاهش استحکام آنها شوند.
این آسیبها همیشه از بیرون قابلمشاهده نیستند.
برای مثال، ممکن است یک خط لوله از نظر ظاهری سالم باشد، اما خوردگی داخلی باعث کاهش قابلتوجه ضخامت دیواره آن شده باشد.
در چنین شرایطی، ادامه بهرهبرداری بدون ارزیابی مناسب میتواند احتمال نشتی، شکست تجهیز، آتشسوزی، انفجار یا انتشار مواد خطرناک را افزایش دهد.
مدیریت خوردگی (Corrosion Management) مجموعهای از فعالیتهای فنی، عملیاتی و مدیریتی برای شناسایی، ارزیابی، پایش و کنترل مکانیسمهای خوردگی در طول عمر تجهیزات است.
هدف اصلی آن، حفظ یکپارچگی تجهیزات و کاهش ریسک خرابیهای ناشی از خوردگی است.
۱. خوردگی چیست؟ | What Is Corrosion?
خوردگی به تخریب یا تغییر نامطلوب یک ماده در اثر واکنش با محیط اطراف گفته میشود.
در فلزات، خوردگی اغلب از طریق واکنشهای شیمیایی یا الکتروشیمیایی رخ میدهد.
یکی از نمونههای شناختهشده، زنگزدگی فولاد در حضور رطوبت و اکسیژن است.
اما خوردگی صنعتی بسیار گستردهتر از زنگزدگی قابلمشاهده است.
خوردگی ممکن است در داخل لولهها، زیر عایق، در نواحی اتصال، در محیطهای دارای مواد شیمیایی یا در شرایط دمایی خاص رخ دهد.
پیامدهای احتمالی خوردگی
-
کاهش ضخامت دیواره
-
ایجاد حفرههای موضعی
-
نشتی مواد
-
ترکخوردگی
-
کاهش استحکام
-
خرابی اتصالات
-
کاهش قابلیت اطمینان تجهیزات
-
افزایش هزینه تعمیرات
-
توقف ناخواسته تولید
-
بروز حوادث ایمنی و محیطزیستی
۲. چرا مدیریت خوردگی در HSE اهمیت دارد؟
خوردگی فقط یک مشکل تعمیراتی نیست.
در تجهیزات حاوی مواد خطرناک یا انرژی ذخیرهشده، تخریب ناشی از خوردگی میتواند مستقیماً بر ایمنی فرایند اثر بگذارد.
مثال
فرض کنید یک خط لوله، ماده قابلاشتعال را تحت فشار منتقل میکند.
اگر خوردگی باعث کاهش استحکام دیواره شود، احتمال از دست رفتن مهار ماده افزایش مییابد.
رهایش ماده ممکن است در حضور شرایط مناسب به آتشسوزی یا انفجار منجر شود.
بنابراین، مدیریت خوردگی یکی از اجزای مهم برنامه یکپارچگی مکانیکی (Mechanical Integrity – MI) و مدیریت ایمنی فرایند (PSM) محسوب میشود.
۳. انواع مهم خوردگی در صنایع
۳.۱. خوردگی یکنواخت | Uniform Corrosion
در این نوع خوردگی، تخریب نسبتاً گستردهای در سطح ماده رخ میدهد.
خوردگی یکنواخت ممکن است باعث کاهش تدریجی ضخامت تجهیز شود.
نمونه کاربردی: کاهش ضخامت دیواره یک مخزن یا لوله در تماس با محیط خورنده.
۳.۲. خوردگی حفرهای | Pitting Corrosion
خوردگی حفرهای بهصورت موضعی رخ میدهد و ممکن است حفرههایی با عمق قابلتوجه ایجاد کند.
این نوع خوردگی خطرناک است؛ زیرا ممکن است کاهش ضخامت متوسط تجهیز کم باشد، اما در یک نقطه، نفوذ موضعی رخ دهد.
نکته: اندازهگیری محدود ضخامت ممکن است برای شناسایی تمام حفرههای موضعی کافی نباشد.
۳.۳. خوردگی شیاری | Crevice Corrosion
این نوع خوردگی ممکن است در نواحی دارای شکاف یا فضاهای محدود رخ دهد.
نمونهها:
-
زیر واشرها
-
برخی اتصالات
-
نواحی تماس سطوح
-
فضاهای دارای تجمع رطوبت یا محلول
۳.۴. خوردگی گالوانیکی | Galvanic Corrosion
هنگامی که دو فلز نامشابه در شرایط مناسب الکتریکی و در حضور الکترولیت با یکدیگر ارتباط داشته باشند، ممکن است خوردگی گالوانیکی رخ دهد.
شدت این پدیده به جنس فلزات، شرایط محیط و نسبت سطوح بستگی دارد.
۳.۵. خوردگی زیر عایق | Corrosion Under Insulation (CUI)
خوردگی زیر عایق یکی از مشکلات مهم تجهیزات صنعتی است.
در این حالت، رطوبت ممکن است به زیر عایق نفوذ کند و شرایط مناسب برای خوردگی سطح خارجی تجهیز را فراهم سازد.
از آنجا که سطح تجهیز پوشیده است، آسیب ممکن است تا مدتها قابلمشاهده نباشد.
۳.۶. خوردگی ناشی از فرسایش | Erosion-Corrosion
در برخی شرایط، جریان سیال و عوامل مکانیکی میتوانند همراه با فرایند خوردگی باعث افزایش نرخ تخریب شوند.
این پدیده ممکن است در نقاطی مانند زانوییها، تغییر مسیر جریان و نواحی دارای سرعت یا آشفتگی بالا اهمیت پیدا کند.
۳.۷. ترکخوردگی ناشی از خوردگی تنشی | Stress Corrosion Cracking (SCC)
SCC در اثر ترکیب شرایط خاص ماده، محیط خورنده و تنش رخ میدهد.
این مکانیسم میتواند باعث ایجاد و رشد ترک شود، حتی زمانی که کاهش ضخامت عمومی چندان زیاد نیست.
۳.۸. خوردگی میکروبی | Microbiologically Influenced Corrosion (MIC)
فعالیت میکروارگانیسمها ممکن است در شرایط مناسب بر فرایند خوردگی اثر بگذارد.
این نوع خوردگی در برخی سیستمهای آبی، مخازن، خطوط لوله و محیطهای صنعتی اهمیت دارد.
۳.۹. خوردگی در دمای بالا | High-Temperature Corrosion
برخی تجهیزات در دماهای بالا در معرض مکانیسمهای تخریب ویژه قرار دارند.
نوع مکانیسم به جنس ماده، ترکیب محیط، دما و شرایط فرایندی بستگی دارد.
۴. عوامل مؤثر بر سرعت خوردگی
شدت خوردگی به مجموعهای از عوامل وابسته است.
عوامل محیطی و فرایندی
-
دما
-
فشار، از طریق اثر بر شرایط فرایند
-
ترکیب شیمیایی سیال
-
مقدار رطوبت
-
اکسیژن محلول
-
pH
-
غلظت نمکها
-
حضور مواد خورنده
-
سرعت و الگوی جریان
-
شرایط رسوبگذاری
عوامل مرتبط با تجهیز
-
جنس ماده
-
کیفیت ساخت
-
وضعیت پوشش
-
هندسه تجهیز
-
شرایط جوشکاری
-
تنشهای موجود
-
عمر و سابقه بهرهبرداری
به همین دلیل، نرخ خوردگی یک تجهیز را نمیتوان صرفاً از روی نوع فلز یا سن آن تعیین کرد.
۵. مدیریت خوردگی چیست؟ | Corrosion Management
مدیریت خوردگی یک فرایند پیوسته است که از شناسایی خطرات آغاز میشود و با پایش، کنترل و بازنگری ادامه پیدا میکند.
مراحل اصلی
-
شناسایی تجهیزات در معرض خوردگی
-
تعیین شرایط سرویس
-
شناسایی مکانیسمهای تخریب
-
ارزیابی ریسک خرابی
-
انتخاب روشهای کنترل
-
طراحی برنامه پایش و بازرسی
-
تحلیل دادهها
-
تعیین اقدامات اصلاحی
-
بررسی اثربخشی اقدامات
-
بازنگری برنامه در صورت تغییر شرایط
اصل مهم: مدیریت خوردگی نباید فقط پس از مشاهده نشتی آغاز شود.
۶. مدار مدیریت خوردگی | Corrosion Loop
در صنایع فرایندی، ممکن است تجهیزات و خطوطی که شرایط خوردگی مشابهی دارند در قالب یک مدار خوردگی گروهبندی شوند.
این کار به برنامهریزی و تحلیل منظمتر کمک میکند.
اطلاعات مهم یک مدار خوردگی
-
محدوده تجهیزات
-
نوع سیال
-
شرایط دما و فشار
-
مواد سازنده
-
مکانیسمهای تخریب محتمل
-
نقاط حساس
-
روشهای بازرسی
-
سوابق ضخامت
-
اقدامات کنترلی
مداربندی خوردگی باید بر اساس ویژگیهای واقعی فرایند انجام شود.
۷. پایش ضخامت تجهیزات | Thickness Monitoring
یکی از روشهای متداول بررسی تخریب ناشی از خوردگی، اندازهگیری ضخامت دیواره تجهیزات است.
در بسیاری از کاربردها از آزمون اولتراسونیک (UT) استفاده میشود.
هدف پایش ضخامت
-
شناسایی کاهش ضخامت
-
بررسی روند تخریب
-
کمک به برآورد نرخ خوردگی
-
شناسایی نقاط نیازمند بررسی بیشتر
-
پشتیبانی از ارزیابی تناسب برای سرویس
محدودیت مهم
اندازهگیری ضخامت در چند نقطه محدود، لزوماً تمام آسیبهای موضعی یا ترکها را آشکار نمیکند.
بنابراین، انتخاب محل، پوشش و روش بازرسی باید با مکانیسم خرابی مورد انتظار سازگار باشد.
۸. نرخ خوردگی چیست؟ | Corrosion Rate
نرخ خوردگی بیانگر میزان تخریب ماده در یک بازه زمانی است.
برای کاهش ضخامت تقریباً یکنواخت، نرخ خوردگی را میتوان بهصورت ساده بر اساس تغییر ضخامت در زمان برآورد کرد.
فرمول آموزشی
نرخ خوردگی = (ضخامت قبلی − ضخامت فعلی) ÷ فاصله زمانی
اگر ضخامت بر حسب میلیمتر و زمان بر حسب سال باشد، واحد نرخ خوردگی میلیمتر در سال خواهد بود.
مثال عددی
فرض کنید ضخامت یک نقطه از خط لوله در دو بازرسی معتبر بهصورت زیر ثبت شده است:
-
ضخامت قبلی: ۸ میلیمتر
-
ضخامت فعلی: ۷٫۶ میلیمتر
-
فاصله زمانی: ۲ سال
محاسبه:
(۸ − ۷٫۶) ÷ ۲ = ۰٫۲ میلیمتر در سال
در این مثال، نرخ متوسط کاهش ضخامت در بازه بررسیشده برابر با ۰٫۲ میلیمتر در سال است.
توجه: این محاسبه فقط یک مثال آموزشی است. استفاده مهندسی از نرخ خوردگی به اعتبار اندازهگیریها، انتخاب نقاط، نوع تخریب و بررسی تغییرات شرایط سرویس وابسته است.
۹. عمر باقیمانده تجهیز | Remaining Life
در برخی شرایط، با استفاده از ضخامت فعلی، ضخامت حداقل مجاز و نرخ خوردگی معتبر میتوان برآوردی از عمر باقیمانده به دست آورد.
رابطه سادهشده
عمر باقیمانده = (ضخامت فعلی − ضخامت حداقل مجاز) ÷ نرخ خوردگی
مثال آموزشی
فرض کنید:
-
ضخامت فعلی: ۷ میلیمتر
-
ضخامت حداقل مجاز تعیینشده توسط ارزیابی مهندسی: ۶ میلیمتر
-
نرخ خوردگی معتبر فرضی: ۰٫۲ میلیمتر در سال
بنابراین:
(۷ − ۶) ÷ ۰٫۲ = ۵ سال
این عدد صرفاً برآورد سادهشدهای از زمان رسیدن به ضخامت حداقل در فرض ثابتبودن نرخ خوردگی است.
هشدار مهم: این عدد مجوز ادامه بهرهبرداری برای پنج سال یا تعیین خودکار فاصله بازرسی بعدی نیست. مکانیسم تخریب، عدم قطعیت، خوردگی موضعی، الزامات استاندارد و ارزیابی مهندسی باید در تصمیم نهایی لحاظ شوند.
۱۰. خوردگی زیر عایق | CUI
خوردگی زیر عایق از موضوعات مهم در برنامههای بازرسی تجهیزات ثابت است.
عوامل مؤثر
-
نفوذ آب به زیر عایق
-
آسیب پوشش محافظ
-
وضعیت نامناسب آببندی
-
تجمع رطوبت
-
شرایط دمایی مستعد خوردگی
-
طراحی نامناسب جزئیات عایقکاری
نقاط نیازمند توجه
-
محل نفوذ احتمالی آب
-
اتصالات و تکیهگاهها
-
نواحی آسیبدیده عایق
-
اطراف تجهیزات جانبی
-
نقاط دارای سابقه خوردگی
اقدامات کنترلی
-
انتخاب پوشش مناسب
-
اجرای صحیح عایقکاری
-
کنترل نفوذ رطوبت
-
بازرسی هدفمند
-
تعمیر عایق آسیبدیده
-
استفاده از روشهای بازرسی مناسب
۱۱. روشهای کنترل و پیشگیری از خوردگی
انتخاب مواد مناسب | Material Selection
جنس تجهیزات باید با شرایط فرایندی و مکانیسمهای تخریب احتمالی سازگار باشد.
پوششهای محافظ | Protective Coatings
پوششهای مناسب میتوانند تماس سطح فلز با محیط خورنده را کاهش دهند.
حفاظت کاتدی | Cathodic Protection
در برخی سازهها و تجهیزات فلزی، حفاظت کاتدی برای کاهش خوردگی الکتروشیمیایی به کار میرود.
کاربرد آن به نوع سازه، محیط و طراحی سیستم بستگی دارد.
بازدارندههای خوردگی | Corrosion Inhibitors
در برخی فرایندها از مواد بازدارنده برای کاهش نرخ خوردگی استفاده میشود.
انتخاب و مصرف این مواد باید بر اساس ارزیابی فنی، سازگاری فرایندی و الزامات HSE انجام شود.
کنترل شرایط فرایند
کنترل ترکیب سیال، رطوبت، شرایط جریان یا سایر پارامترهای مؤثر ممکن است در کاهش خوردگی نقش داشته باشد.
طراحی مناسب
کاهش نقاط تجمع مایع، انتخاب جزئیات مناسب اتصالات و فراهمکردن دسترسی بازرسی میتوانند به مدیریت خوردگی کمک کنند.
۱۲. نقش بازرسی مبتنی بر ریسک | RBI
بازرسی مبتنی بر ریسک (Risk-Based Inspection – RBI) به سازمان کمک میکند برنامه بازرسی را بر اساس احتمال و پیامد خرابی تنظیم کند.
در مدیریت خوردگی، RBI میتواند برای اولویتبندی تجهیزات در معرض تخریب استفاده شود.
عوامل مهم
-
نوع مکانیسم خوردگی
-
نرخ و گستره تخریب
-
احتمال نشتی
-
ماهیت ماده
-
شرایط فشار و دما
-
پیامدهای احتمالی خرابی
-
کیفیت دادههای موجود
اسنادی مانند API 580 و API 581 در این حوزه شناختهشده هستند.
RBI نباید برای کنارگذاشتن الزامات قانونی یا فنی بازرسی استفاده شود.
۱۳. ارتباط مدیریت خوردگی با FFS
گاهی در یک تجهیز کاهش ضخامت، حفره یا ترک شناسایی میشود.
در این شرایط ممکن است ارزیابی تناسب برای سرویس (Fitness-for-Service – FFS) لازم باشد.
FFS کمک میکند مشخص شود آیا تجهیز در شرایط تعریفشده برای ادامه بهرهبرداری مناسب است یا به اقدام دیگری نیاز دارد.
نتایج احتمالی عبارتاند از:
-
ادامه بهرهبرداری با شرایط تأییدشده
-
افزایش پایش
-
محدودیت عملیاتی
-
تعمیر
-
تعویض
-
توقف بهرهبرداری
این ارزیابی باید توسط متخصصان دارای صلاحیت و بر اساس معیارهای فنی مناسب انجام شود.
۱۴. مدیریت خوردگی داخلی خطوط لوله
خوردگی داخلی ممکن است تحت تأثیر ترکیب سیال، آب، مواد خورنده، رسوبات و شرایط جریان رخ دهد.
اقدامات مهم
-
شناخت ترکیب سیال
-
شناسایی مکانیسمهای تخریب
-
پایش شرایط عملیاتی
-
تعیین نقاط حساس
-
انجام بازرسی مناسب
-
بررسی سوابق نشتی
-
کنترل عوامل مؤثر بر خوردگی
-
بازنگری برنامه پس از تغییر فرایند
در خطوط طولانی، ممکن است روشهای تخصصی بازرسی و پایش موردنیاز باشند.
۱۵. مدیریت خوردگی خارجی خطوط لوله
خوردگی خارجی ممکن است به دلیل شرایط خاک، رطوبت، آسیب پوشش یا عوامل محیطی رخ دهد.
روشهای کنترلی احتمالی
-
پوشش مناسب
-
حفاظت کاتدی، در صورت کاربرد
-
پایش وضعیت پوشش
-
بازرسی نقاط حساس
-
بررسی شرایط محیطی
-
تعمیر آسیبهای شناساییشده
انتخاب روش باید متناسب با شرایط واقعی خط لوله انجام شود.
۱۶. مدیریت خوردگی مخازن ذخیره
مخازن ذخیره ممکن است در نواحی مختلف در معرض مکانیسمهای تخریب متفاوت باشند.
بخشهای مهم
-
کف مخزن
-
دیواره
-
سقف
-
نازلها
-
اتصالات
-
نواحی تماس با محیط
-
بخشهای دارای تجمع آب یا رسوب
برنامه بازرسی باید بر اساس نوع مخزن، ماده ذخیرهشده، شرایط سرویس و الزامات استاندارد تدوین شود.
برای برخی مخازن مشمول، API 653 از مراجع شناختهشده بازرسی و تعمیر است.
۱۷. مثال صنعتی: خوردگی در خط انتقال ماده شیمیایی
شرح سناریو
در یک کارخانه، خط انتقال ماده شیمیایی در سرویس قرار دارد.
در بازرسی دورهای، کاهش ضخامت در بخشی از خط شناسایی میشود.
خطر احتمالی
ادامه تخریب ممکن است به نشتی ماده و مواجهه کارکنان یا آلودگی محیطزیست منجر شود.
مراحل مدیریت
مرحله اول: ثبت یافته
موقعیت، نوع آسیب و نتایج اندازهگیری ثبت میشود.
مرحله دوم: ارزیابی گستره آسیب
بررسی میشود آیا سایر بخشهای مشابه نیز در معرض همان مکانیسم قرار دارند.
مرحله سوم: بررسی شرایط فرایند
تغییرات احتمالی در ترکیب سیال، دما و سایر عوامل مرتبط بررسی میشوند.
مرحله چهارم: ارزیابی مهندسی
وضعیت تجهیز از نظر تناسب برای ادامه سرویس بررسی میشود.
مرحله پنجم: تعیین اقدام
بسته به نتیجه ارزیابی، تعمیر، تعویض، محدودیت عملیاتی یا اقدامات کنترلی دیگر تعیین میشود.
مرحله ششم: بازنگری برنامه خوردگی
نتایج در برنامه بازرسی و کنترل خوردگی اعمال میشوند.
این مثال نشان میدهد مدیریت خوردگی باید فراتر از اندازهگیری یک نقطه باشد.
۱۸. نقش مدیریت تغییر در خوردگی | MOC
تغییرات فرایندی ممکن است مکانیسمهای خوردگی را تغییر دهند.
نمونهها:
-
تغییر ماده اولیه
-
افزایش دما
-
تغییر غلظت مواد
-
تغییر شرایط جریان
-
استفاده از ماده شیمیایی جدید
-
تغییر جنس قطعه
-
تغییر روش شستوشوی تجهیزات
این تغییرات باید از نظر اثر بر یکپارچگی تجهیزات بررسی شوند.
در موارد مشمول، فرایند مدیریت تغییر (MOC) باید اجرا شود.
۱۹. شاخصهای عملکرد مدیریت خوردگی
برای ارزیابی برنامه مدیریت خوردگی میتوان از شاخصهای زیر استفاده کرد.
شاخصهای پیشرو
-
درصد تکمیل بازرسیهای خوردگی
-
تعداد نقاط پایش معوق
-
درصد تجهیزات دارای مکانیسم تخریب مشخص
-
تعداد نواقص خوردگی تعیینتکلیفنشده
-
درصد اقدامات اصلاحی تکمیلشده
-
میزان انطباق شرایط فرایند با محدودههای تعیینشده
-
درصد تجهیزات دارای اطلاعات معتبر ضخامت
شاخصهای پسرو
-
تعداد نشتیهای ناشی از خوردگی
-
تعداد شکستهای تجهیزات مرتبط با خوردگی
-
میزان رهایش مواد ناشی از تخریب تجهیزات
-
تعداد توقفهای اضطراری مرتبط با خوردگی
شاخصها باید با توجه به ریسک و کیفیت دادهها تحلیل شوند.
۲۰. اشتباهات رایج در مدیریت خوردگی
اشتباه اول: اتکا به ظاهر تجهیز
نبود زنگزدگی قابلمشاهده به معنای نبود خوردگی داخلی یا پنهان نیست.
اشتباه دوم: تمرکز فقط بر خوردگی یکنواخت
خوردگی موضعی و ترکخوردگی نیز میتوانند خطرناک باشند.
اشتباه سوم: استفاده از نرخ خوردگی بدون بررسی اعتبار دادهها
خطای اندازهگیری یا تغییر شرایط سرویس میتواند بر نتیجه اثر بگذارد.
اشتباه چهارم: تعیین عمر باقیمانده با یک محاسبه ساده و بدون ارزیابی
عمر باقیمانده باید با توجه به محدودیتهای مدل و معیارهای مهندسی تفسیر شود.
اشتباه پنجم: نادیدهگرفتن خوردگی زیر عایق
آسیب پنهان ممکن است تا زمان نشتی آشکار نشود.
اشتباه ششم: اصلاحنکردن برنامه پس از تغییر فرایند
تغییر ماده یا شرایط عملیاتی ممکن است نرخ و نوع خوردگی را تغییر دهد.
اشتباه هفتم: ثبت دادهها بدون تحلیل روند
دادههای بازرسی باید به تصمیمهای کنترلی تبدیل شوند.
۲۱. چکلیست تخصصی مدیریت خوردگی
شناسایی خطرات
-
تجهیزات در معرض خوردگی شناسایی شدهاند.
-
شرایط سرویس تجهیزات مشخص است.
-
مکانیسمهای تخریب محتمل تعیین شدهاند.
-
نقاط حساس و نواحی پرریسک شناسایی شدهاند.
برنامه پایش و بازرسی
-
روشهای بازرسی مناسب انتخاب شدهاند.
-
نقاط اندازهگیری مشخص هستند.
-
تناوب بازرسی دارای مبنای فنی است.
-
دادههای اندازهگیری ثبت میشوند.
-
نتایج از نظر روند تخریب تحلیل میشوند.
-
بازرسیهای معوق پیگیری میشوند.
کنترل خوردگی
-
مواد و پوششها با شرایط سرویس سازگارند.
-
سیستمهای کنترل خوردگی موردنیاز بررسی میشوند.
-
شرایط فرایندی مؤثر پایش میشوند.
-
اقدامات اصلاحی تعریف شدهاند.
-
اثربخشی اقدامات بررسی میشود.
مدیریت یکپارچگی
-
نواقص مهم ارزیابی مهندسی میشوند.
-
تصمیم ادامه بهرهبرداری مستند است.
-
تعمیرات و تعویضها کنترل میشوند.
-
تغییرات فرایندی از نظر اثر بر خوردگی بررسی میشوند.
-
برنامه مدیریت خوردگی بازنگری میشود.
۲۲. استانداردها و مراجع مهم مدیریت خوردگی
API 571
مرجعی شناختهشده برای شناخت مکانیسمهای تخریب مؤثر بر تجهیزات ثابت در صنایع پالایشگاهی و مرتبط.
API 570
در حوزه بازرسی سیستمهای لولهکشی مشمول در سرویس کاربرد دارد.
API 510
برای بازرسی مخازن تحت فشار مشمول استفاده میشود.
API 653
به بازرسی، تعمیر و تغییر مخازن ذخیره مشمول مربوط است.
API 580 و API 581
در حوزه بازرسی مبتنی بر ریسک کاربرد دارند.
API 579-1/ASME FFS-1
برای ارزیابی تناسب تجهیزات آسیبدیده برای ادامه سرویس استفاده میشود.
استانداردهای AMPP
استانداردها و راهنماهای تخصصی مرتبط با خوردگی، پوششها، حفاظت کاتدی و کنترل خوردگی در حوزههای مختلف توسط AMPP منتشر میشوند.
انتخاب مرجع باید متناسب با نوع تجهیز، شرایط سرویس، الزامات قانونی و نسخه معتبر استاندارد انجام شود.
۲۳. نقش کارشناس HSE در مدیریت خوردگی
مدیریت خوردگی یک فعالیت چندتخصصی است.
مهندسان خوردگی، بازرسان فنی، متخصصان مواد، تعمیرات و بهرهبرداری نقش اصلی در ارزیابی فنی دارند.
واحد HSE نیز میتواند در موارد زیر مشارکت کند:
-
شناسایی پیامدهای ایمنی خرابی تجهیزات
-
مشارکت در ارزیابی ریسک
-
پیگیری نواقص با پیامد بالا
-
بررسی حوادث ناشی از نشتی
-
مشارکت در مدیریت تغییر
-
پایش اقدامات اصلاحی
-
بررسی آمادگی واکنش اضطراری
-
مشارکت در ممیزی برنامه یکپارچگی مکانیکی
نکته: تأیید فنی ادامه بهرهبرداری از تجهیزات آسیبدیده باید توسط افراد دارای صلاحیت مربوط انجام شود.
جمعبندی
مدیریت خوردگی یکی از بخشهای اساسی حفظ یکپارچگی تجهیزات صنعتی و پیشگیری از حوادث فرایندی است.
این برنامه باید از شناسایی مکانیسمهای تخریب آغاز شود و با پایش، ارزیابی، کنترل و بازنگری مستمر ادامه یابد.
سه اصل کلیدی عبارتاند از:
-
خوردگی همیشه از بیرون قابلمشاهده نیست.
-
اندازهگیری و ثبت دادهها بدون تحلیل و اقدام مناسب کافی نیست.
-
تصمیم درباره ادامه بهرهبرداری تجهیزات آسیبدیده باید بر اساس ارزیابی مهندسی معتبر انجام شود.