 سبد خرید شما خالی است
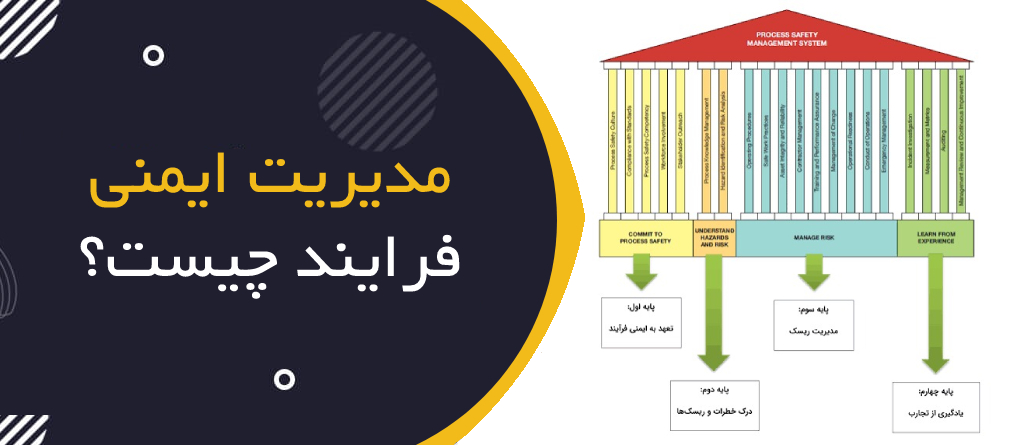
مدیریت ایمنی فرایند چیست؟ | Process Safety Management (PSM)
مدیریت ایمنی فرایند چیست؟ | Process Safety Management (PSM)
مقدمه
در صنایع نفت، گاز، پتروشیمی، پالایشگاهها، صنایع شیمیایی و سایر واحدهای دارای فرایندهای پرخطر، برخی حوادث میتوانند پیامدهایی بسیار فراتر از آسیب به یک کارگر داشته باشند.
نشت گسترده مواد سمی، آتشسوزی مخازن، انفجار تجهیزات تحت فشار و رهایش کنترلنشده مواد خطرناک از جمله رویدادهایی هستند که ممکن است کارکنان، تجهیزات، محیطزیست و حتی جوامع اطراف یک مجموعه صنعتی را تحت تأثیر قرار دهند.
برای پیشگیری از چنین رویدادهایی، صرف استفاده از تجهیزات حفاظت فردی یا رعایت دستورالعملهای عمومی ایمنی کافی نیست.
مدیریت ایمنی فرایند (Process Safety Management – PSM) یک رویکرد نظاممند برای شناسایی و کنترل خطرات ناشی از فرایندهای صنعتی، بهویژه خطرات مرتبط با رهایش ناخواسته مواد یا انرژی خطرناک است.
هدف اصلی PSM پیشگیری از حوادث بزرگ فرایندی و کاهش پیامدهای احتمالی آنهاست.
۱. مدیریت ایمنی فرایند چیست؟ | What Is PSM?
مدیریت ایمنی فرایند مجموعهای از اصول، روشها و فعالیتهای مدیریتی و فنی است که برای کنترل خطرات فرایندهای صنعتی به کار میرود.
این نظام تلاش میکند اطمینان حاصل کند که:
-
خطرات فرایند شناسایی شدهاند.
-
اطلاعات فنی ضروری در دسترس هستند.
-
تجهیزات متناسب با شرایط طراحی استفاده میشوند.
-
روشهای بهرهبرداری ایمن تعریف شدهاند.
-
تغییرات بهصورت کنترلشده انجام میشوند.
-
کارکنان آموزش لازم را دریافت میکنند.
-
تجهیزات حیاتی ایمنی بازرسی و نگهداری میشوند.
-
رویدادها بررسی و از آنها درسآموزی میشود.
-
آمادگی لازم برای شرایط اضطراری وجود دارد.
PSM تنها مسئولیت واحد HSE نیست؛ بلکه به مشارکت مدیریت، مهندسی، بهرهبرداری، تعمیرات و سایر واحدهای مرتبط نیاز دارد.
۲. تفاوت ایمنی فرایند با ایمنی شغلی
ایمنی شغلی و ایمنی فرایند مکمل یکدیگر هستند، اما بر خطرات متفاوتی تمرکز دارند.
| معیار | ایمنی شغلی (Occupational Safety) | ایمنی فرایند (Process Safety) |
|---|---|---|
| تمرکز اصلی | حفاظت از افراد در فعالیتهای کاری | پیشگیری از حوادث بزرگ ناشی از فرایند |
| نمونه خطر | لغزش، سقوط، برخورد با تجهیزات | رهایش مواد سمی، آتشسوزی و انفجار فرایندی |
| کنترلهای مهم | روش کار ایمن، حفاظت ماشینآلات، PPE | طراحی ایمن، کنترل فرایند، سیستمهای حفاظتی |
| نمونه شاخص | نرخ آسیبهای شغلی | رویدادهای ایمنی فرایند و وضعیت موانع حفاظتی |
| دامنه پیامد | اغلب فردی یا موضعی، هرچند ممکن است شدید باشد | ممکن است گسترده و فاجعهبار باشد |
مثال کاربردی
فرض کنید در یک پالایشگاه، کارگری هنگام عبور از مسیر دچار لغزش میشود. این رویداد عمدتاً در حوزه ایمنی شغلی بررسی میشود.
اما اگر در همان پالایشگاه، یک خط انتقال ماده قابلاشتعال دچار نشتی شود و ابر بخار قابلاشتعال ایجاد کند، موضوع در حوزه ایمنی فرایند قرار میگیرد.
نکته مهم: پایینبودن نرخ حوادث فردی لزوماً نشاندهنده پایینبودن خطر حوادث بزرگ فرایندی نیست.
۳. چرا مدیریت ایمنی فرایند اهمیت دارد؟
حوادث بزرگ فرایندی ممکن است با احتمال وقوع نسبتاً پایین اما پیامدهای بسیار شدید همراه باشند.
در چنین شرایطی، اتکا به تجربه گذشته یا نبود حادثه کافی نیست.
PSM با رویکرد پیشگیرانه، وضعیت خطرات و کنترلهای حیاتی را پیش از وقوع حادثه بررسی میکند.
مزایای اجرای مؤثر PSM
-
کاهش احتمال رهایش ناخواسته مواد خطرناک
-
افزایش قابلیت اطمینان تجهیزات و سیستمهای حفاظتی
-
بهبود مدیریت تغییرات فنی و عملیاتی
-
ارتقای کیفیت تصمیمگیری مبتنی بر ریسک
-
افزایش آمادگی کارکنان برای شرایط غیرعادی
-
تقویت مدیریت دانش فنی فرایند
-
بهبود یادگیری از حوادث و شبهحوادث
-
کاهش احتمال خسارتهای گسترده انسانی، مالی و محیطزیستی
۴. عناصر اصلی مدیریت ایمنی فرایند
چارچوبهای مختلفی برای PSM وجود دارد.
برای مثال، مقررات OSHA در ایالات متحده برای فرایندهای مشمول، ۱۴ عنصر مشخص را تعریف میکند. چارچوبهای دیگری مانند Risk-Based Process Safety نیز ساختار متفاوتی دارند.
در این مقاله، عناصر شناختهشده PSM بر اساس ساختار ۱۴عنصری OSHA معرفی میشوند. کاربرد قانونی هر چارچوب به کشور، صنعت و نوع فرایند بستگی دارد.
۵. مشارکت کارکنان | Employee Participation
کارکنان بهرهبرداری و تعمیرات معمولاً شناخت ارزشمندی از شرایط واقعی فرایند دارند.
مشارکت آنها میتواند به شناسایی خطرات پنهان، مشکلات عملیاتی و نواقص روشهای کاری کمک کند.
اقدامات مهم
-
مشارکت در بررسی خطرات فرایند
-
دریافت پیشنهادهای ایمنی کارکنان
-
اطلاعرسانی درباره خطرات مرتبط
-
مشارکت در بازنگری دستورالعملها
-
استفاده از تجربه کارکنان در تحلیل رویدادها
مشارکت کارکنان باید واقعی و مؤثر باشد، نه صرفاً محدود به حضور اسمی در جلسات.
۶. اطلاعات ایمنی فرایند | Process Safety Information (PSI)
اطلاعات ایمنی فرایند پایه بسیاری از فعالیتهای PSM است.
بدون اطلاعات معتبر، ارزیابی خطرات و تصمیمگیری فنی ممکن است ناقص باشد.
اطلاعات مهم PSI
اطلاعات مواد: خواص فیزیکی و شیمیایی، خطرات واکنشپذیری، سمیت، اشتعالپذیری و سایر مشخصات مرتبط.
اطلاعات فناوری فرایند: محدودههای عملیاتی، شرایط طراحی، نمودارهای فرایندی و پیامدهای انحراف از شرایط مجاز.
اطلاعات تجهیزات: نقشهها، مشخصات فنی، مواد سازنده، تجهیزات حفاظتی و مبانی طراحی.
اطلاعات باید متناسب با تغییرات واقعی فرایند بهروز نگه داشته شوند.
۷. تحلیل خطرات فرایند | Process Hazard Analysis (PHA)
PHA یکی از بخشهای اساسی PSM است.
هدف آن شناسایی سناریوهای خطرناک، بررسی علل و پیامدهای احتمالی و ارزیابی کفایت کنترلهاست.
روشهای متداول
-
What-if Analysis
-
Checklist Analysis
-
HAZOP
-
FMEA
-
Fault Tree Analysis (FTA)
-
روشهای ترکیبی مناسب
مثال
در یک مخزن حاوی ماده قابلاشتعال، افزایش فشار ممکن است به دلیل خرابی سیستم کنترل یا شرایط غیرعادی فرایند رخ دهد.
در تحلیل خطرات باید علل افزایش فشار، پیامدهای احتمالی و لایههای حفاظتی موجود بررسی شوند.
نکته: انتخاب روش PHA باید با پیچیدگی فرایند و سطح خطرات آن متناسب باشد.
۸. دستورالعملهای بهرهبرداری | Operating Procedures
دستورالعملهای بهرهبرداری باید نحوه کار ایمن با فرایند را مشخص کنند.
این دستورالعملها ممکن است شامل موارد زیر باشند:
-
راهاندازی اولیه
-
بهرهبرداری عادی
-
شرایط عملیاتی موقت
-
توقف عادی
-
توقف اضطراری
-
راهاندازی پس از توقف
-
محدودیتهای عملیاتی
-
پیامدهای انحراف از محدودههای مجاز
-
اقدامات اصلاحی هنگام شرایط غیرعادی
دستورالعملها باید با شرایط واقعی و آخرین تغییرات تأییدشده هماهنگ باشند.
۹. آموزش کارکنان | Training
کارکنانی که در بهرهبرداری از فرایندهای مشمول فعالیت میکنند، باید آموزش متناسب با وظایف خود دریافت کنند.
موضوعات آموزشی میتواند شامل موارد زیر باشد:
-
خطرات اصلی فرایند
-
محدودههای عملیاتی
-
روشهای راهاندازی و توقف
-
واکنش به آلارمها
-
کنترل شرایط غیرعادی
-
اقدامات اضطراری
-
تغییرات فرایندی
اثربخشی آموزش باید بررسی شود؛ زیرا صرف حضور در کلاس به معنای کسب صلاحیت عملی نیست.
۱۰. مدیریت پیمانکاران | Contractors
پیمانکاران ممکن است فعالیتهایی مانند تعمیرات، نصب تجهیزات و پروژههای اصلاحی را در واحدهای پرخطر انجام دهند.
در مدیریت ایمنی پیمانکاران باید موارد زیر بررسی شوند:
-
صلاحیت و توانایی انجام کار
-
آگاهی از خطرات محل
-
الزامات ایمنی مرتبط
-
هماهنگی با بهرهبرداری
-
کنترل فعالیتهای پرخطر
-
اطلاعرسانی درباره شرایط اضطراری
-
ثبت و بررسی رویدادهای مرتبط
مدیریت پیمانکاران باید متناسب با خطرات فعالیت و الزامات قابلاعمال باشد.
۱۱. بررسی ایمنی پیش از راهاندازی | PSSR
PSSR برای بررسی آمادگی ایمنی پیش از راهاندازی تأسیسات و تغییرات مشمول استفاده میشود.
در این بررسی، تکمیل الزامات ضروری مانند موارد زیر ارزیابی میشود:
-
انطباق ساخت و نصب با طراحی
-
تکمیل اقدامات ضروری ارزیابی خطر
-
آمادهبودن دستورالعملها
-
آموزش کارکنان
-
تکمیل الزامات مدیریت تغییر
-
آمادهبودن سیستمهای حفاظتی
PSSR یکی از پیوندهای مهم بین طراحی، اجرای تغییر و بهرهبرداری است.
۱۲. یکپارچگی مکانیکی | Mechanical Integrity (MI)
یکپارچگی مکانیکی به مدیریت وضعیت و قابلیت اطمینان تجهیزات مهم فرایندی مربوط میشود.
هدف آن کاهش احتمال خرابی تجهیزات و از دست رفتن مهار مواد یا انرژی خطرناک است.
نمونه تجهیزات مرتبط
-
مخازن تحت فشار
-
خطوط لوله
-
پمپها
-
کمپرسورها
-
شیرهای اطمینان
-
تجهیزات کنترلی و حفاظتی مشخص
-
سیستمهای توقف اضطراری مرتبط
فعالیتهای مهم
-
بازرسی و آزمون
-
تعمیرات و نگهداری
-
کنترل کیفیت تجهیزات
-
مدیریت نواقص
-
ثبت سوابق
-
ارزیابی تناسب تجهیزات برای ادامه بهرهبرداری
برنامه بازرسی باید متناسب با خطرات، مشخصات تجهیزات و الزامات فنی تدوین شود.
۱۳. مجوز کار گرم | Hot Work Permit
فعالیتهایی مانند جوشکاری، برشکاری و سایر عملیات دارای منابع اشتعال میتوانند در محیطهای فرایندی خطرات جدی ایجاد کنند.
در فرایندهای مشمول، الزامات مجوز کار گرم باید مطابق مقررات و روش اجرایی مربوط رعایت شوند.
کنترلهای احتمالی
-
شناسایی مواد قابلاشتعال
-
بررسی شرایط محیط
-
کنترل منابع اشتعال
-
تعیین تجهیزات اطفای مناسب
-
هماهنگی با بهرهبرداری
-
تعیین الزامات پایش و مراقبت
-
کنترل شرایط پس از پایان کار
مجوز کار نباید جایگزین اقدامات واقعی کنترل خطر شود.
۱۴. مدیریت تغییر | Management of Change (MOC)
تغییر در مواد، فناوری، تجهیزات، روشهای کاری یا شرایط فرایند ممکن است خطرات جدیدی ایجاد کند.
MOC کمک میکند تغییرات مشمول، پیش از اجرا از نظر پیامدهای ایمنی بررسی شوند.
مراحل کلی
-
ثبت تغییر
-
تعیین محدوده و علت
-
ارزیابی خطرات
-
تعیین اقدامات کنترلی
-
تأیید تغییر
-
اجرای کنترلشده
-
آموزش و اصلاح مدارک
-
بررسی آمادگی راهاندازی، در صورت نیاز
-
اختتام و ثبت سوابق
تغییرات موقت نیز باید متناسب با ریسک مدیریت شوند.
۱۵. بررسی حوادث | Incident Investigation
حوادث و رویدادهای مرتبط با فرایند باید برای شناسایی علل و پیشگیری از تکرار بررسی شوند.
هدف بررسی حادثه، صرفاً شناسایی خطای فردی نیست؛ بلکه باید ضعفهای فنی، سازمانی و مدیریتی نیز شناسایی شوند.
پرسشهای مهم
-
چه اتفاقی رخ داده است؟
-
چه شرایطی باعث وقوع آن شدهاند؟
-
کدام کنترلها وجود نداشته یا درست عمل نکردهاند؟
-
آیا نشانههای هشدار قبلی وجود داشتهاند؟
-
چه اقدامات اصلاحی لازم است؟
-
چگونه اثربخشی اقدامات بررسی میشود؟
یافتهها باید به اقدامات اصلاحی قابلپیگیری تبدیل شوند.
۱۶. برنامهریزی و واکنش اضطراری | Emergency Planning and Response
حتی با وجود کنترلهای پیشگیرانه، باید برای سناریوهای اضطراری معتبر آمادگی وجود داشته باشد.
عناصر مهم
-
شناسایی سناریوهای اضطراری
-
تعیین مسئولیتها
-
سامانههای هشدار و اطلاعرسانی
-
مسیرهای خروج و تجمع
-
تجهیزات مقابله با شرایط اضطراری
-
هماهنگی با سازمانهای بیرونی
-
آموزش و تمرین
-
بازنگری پس از مانور یا رویداد
برنامه اضطراری باید با ماهیت مواد، تجهیزات و شرایط واقعی سایت تناسب داشته باشد.
۱۷. ممیزی انطباق | Compliance Audits
ممیزی برای بررسی میزان انطباق برنامه PSM با الزامات تعیینشده انجام میشود.
ممیزی باید فراتر از بررسی وجود مدارک باشد و اجرای واقعی فرایندها را نیز ارزیابی کند.
موضوعات قابل بررسی
-
اعتبار اطلاعات ایمنی فرایند
-
کیفیت تحلیل خطرات
-
اجرای مدیریت تغییر
-
وضعیت اقدامات اصلاحی
-
سوابق آموزش
-
وضعیت بازرسی تجهیزات
-
آمادگی اضطراری
-
عملکرد مدیریت پیمانکاران
نتایج ممیزی باید ثبت و اقدامات اصلاحی آن پیگیری شوند.
۱۸. حفاظت از اسرار تجاری | Trade Secrets
در برخی فرایندها، اطلاعات فنی ممکن است محرمانه یا دارای ارزش تجاری باشند.
بااینحال، محرمانگی نباید مانع دسترسی افراد مجاز به اطلاعات ضروری برای انجام وظایف ایمنی شود.
در چارچوبهای قانونی مربوط، سازوکارهایی برای حفاظت از اطلاعات تجاری و درعینحال فراهمکردن اطلاعات لازم برای فعالیتهای ایمنی پیشبینی شده است.
۱۹. ارتباط عناصر PSM با یکدیگر
عناصر PSM مستقل از یکدیگر عمل نمیکنند.
برای مثال:
-
اطلاعات ایمنی فرایند، مبنای تحلیل خطرات است.
-
تحلیل خطرات، اقدامات کنترلی را مشخص میکند.
-
مدیریت تغییر، اثر تغییرات جدید را بررسی میکند.
-
PSSR آمادگی پیش از راهاندازی را ارزیابی میکند.
-
یکپارچگی مکانیکی، وضعیت تجهیزات را در طول بهرهبرداری کنترل میکند.
-
بررسی حوادث و ممیزی، فرصتهای بهبود را مشخص میکنند.
اگر یکی از این بخشها ضعیف باشد، عملکرد کل نظام ایمنی فرایند ممکن است تحت تأثیر قرار گیرد.
۲۰. مفهوم موانع حفاظتی در ایمنی فرایند | Safety Barriers
در ایمنی فرایند، برای پیشگیری از وقوع رویدادهای خطرناک یا کاهش پیامدهای آنها از موانع حفاظتی استفاده میشود.
این موانع ممکن است فنی، انسانی یا سازمانی باشند.
نمونه موانع پیشگیرانه
-
طراحی مناسب تجهیزات
-
سیستمهای کنترل
-
اینترلاکهای حفاظتی
-
محدودیتهای عملیاتی
-
برنامه بازرسی و نگهداری
نمونه موانع کاهشدهنده پیامد
-
سیستمهای تشخیص گاز
-
سیستمهای اطفای حریق
-
تجهیزات مهار یا کنترل انتشار
-
سیستمهای توقف اضطراری، متناسب با سناریو
-
برنامه واکنش اضطراری
هر مانع باید از نظر عملکرد مورد انتظار، قابلیت اطمینان و شرایط نگهداری بررسی شود.
۲۱. شاخصهای پیشرو و پسرو در PSM
برای ارزیابی عملکرد ایمنی فرایند، استفاده از هر دو گروه شاخص اهمیت دارد.
شاخصهای پسرو | Lagging Indicators
این شاخصها رویدادهایی را نشان میدهند که اتفاق افتادهاند.
نمونهها:
-
تعداد رویدادهای ایمنی فرایند
-
رهایشهای ناخواسته مواد
-
آتشسوزیها و انفجارهای فرایندی
-
رویدادهای دارای پیامد جدی
شاخصهای پیشرو | Leading Indicators
این شاخصها میتوانند وضعیت اجرای کنترلها و ضعفهای احتمالی را پیش از وقوع حادثه نشان دهند.
نمونهها:
-
درصد تکمیل اقدامات PHA
-
تعداد تغییرات موقت تعیینتکلیفنشده
-
درصد بازرسیهای تجهیزات حیاتی انجامشده
-
تعداد آزمونهای معوق سیستمهای حفاظتی
-
درصد تکمیل آموزشهای ضروری
-
تعداد اقدامات اصلاحی بحرانی معوق
نکته: انتخاب شاخصها باید متناسب با خطرات واقعی واحد باشد. یک شاخص منفرد نمیتواند وضعیت کامل ایمنی فرایند را نشان دهد.
۲۲. مثال کاربردی مدیریت ایمنی فرایند در پالایشگاه
سناریو: احتمال افزایش فشار در یک مخزن فرایندی
فرض کنید یک مخزن در شرایط عملیاتی مشخصی کار میکند و افزایش فشار خارج از محدوده طراحی میتواند خطرناک باشد.
اقدامات PSM
اطلاعات ایمنی فرایند: مشخصات طراحی، فشارهای مجاز و اطلاعات تجهیزات بررسی میشوند.
تحلیل خطرات: سناریوهای افزایش فشار و علل احتمالی آنها شناسایی میشوند.
دستورالعمل بهرهبرداری: محدودههای عملیاتی و اقدامات لازم هنگام شرایط غیرعادی مشخص میشوند.
آموزش: اپراتورها با نشانههای افزایش فشار و اقدامات موردنیاز آشنا میشوند.
یکپارچگی مکانیکی: تجهیزات حفاظتی و ابزارهای مرتبط طبق برنامه بازرسی و آزمون میشوند.
مدیریت تغییر: هر اصلاح مؤثر بر فشار، ظرفیت یا سیستم کنترل بررسی میشود.
آمادگی اضطراری: سناریوهای معتبر رهایش یا خرابی در برنامه اضطراری لحاظ میشوند.
این مثال نشان میدهد کنترل یک خطر مهم به عملکرد هماهنگ چند عنصر PSM وابسته است.
۲۳. اشتباهات رایج در اجرای PSM
اشتباه اول: محدودکردن PSM به واحد HSE
ایمنی فرایند نیازمند مشارکت تخصصهای فنی و مدیریتی است.
اشتباه دوم: تمرکز صرف بر آمار حوادث فردی
عملکرد مناسب در ایمنی شغلی بهتنهایی نشاندهنده کنترل مناسب خطرات فرایندی نیست.
اشتباه سوم: انجام PHA بدون پیگیری اقدامات
تحلیل خطرات زمانی ارزشمند است که نتایج آن به تصمیمها و کنترلهای مؤثر تبدیل شوند.
اشتباه چهارم: مدیریتنکردن تغییرات کوچک
برخی تغییرات ظاهراً جزئی ممکن است بر عملکرد سیستمهای حفاظتی اثر بگذارند.
اشتباه پنجم: نادیدهگرفتن تجهیزات حیاتی
خرابی یک تجهیز حفاظتی ممکن است پیامدهای جدی داشته باشد.
اشتباه ششم: بهروزرسانینکردن اطلاعات فرایند
اطلاعات قدیمی میتوانند مبنای تصمیمگیری نادرست قرار گیرند.
اشتباه هفتم: اتکا به وجود دستورالعمل بدون بررسی اجرا
وجود یک دستورالعمل کافی نیست؛ کارکنان باید آن را بشناسند و شرایط اجرای آن فراهم باشد.
۲۴. چکلیست ارزیابی اولیه PSM
مدیریت و سازمان
-
دامنه فرایندهای مشمول مشخص شده است.
-
مسئولیتهای PSM تعریف شدهاند.
-
کارکنان مرتبط در فعالیتهای ایمنی فرایند مشارکت دارند.
-
منابع و صلاحیتهای لازم تأمین شدهاند.
اطلاعات و تحلیل خطرات
-
اطلاعات ایمنی فرایند معتبر و در دسترس هستند.
-
تحلیل خطرات فرایند انجام شده است.
-
اقدامات حاصل از تحلیل خطرات پیگیری میشوند.
-
کنترلهای حیاتی شناسایی شدهاند.
بهرهبرداری و تجهیزات
-
دستورالعملهای بهرهبرداری بهروز هستند.
-
کارکنان آموزش مناسب دیدهاند.
-
برنامه یکپارچگی مکانیکی اجرا میشود.
-
تجهیزات حفاظتی طبق الزامات آزمون میشوند.
تغییر و راهاندازی
-
تغییرات مشمول MOC بررسی میشوند.
-
تغییرات موقت کنترل میشوند.
-
PSSR در موارد لازم انجام میشود.
-
مدارک پس از تغییر بهروزرسانی میشوند.
یادگیری و بهبود
-
رویدادهای مرتبط بررسی میشوند.
-
اقدامات اصلاحی پیگیری میشوند.
-
ممیزیهای لازم انجام میشوند.
-
شاخصهای عملکرد ایمنی فرایند پایش میشوند.
-
برنامه اضطراری متناسب با خطرات موجود است.
۲۵. نقش مدیریت ارشد در موفقیت PSM
مدیریت ارشد در اثربخشی نظام ایمنی فرایند نقش تعیینکننده دارد.
حمایت مدیریتی باید در تصمیمهای واقعی قابلمشاهده باشد؛ از جمله:
-
تأمین منابع لازم برای نگهداری تجهیزات
-
جلوگیری از بهرهبرداری با نواقص ایمنی غیرقابلقبول
-
حمایت از گزارشدهی خطرات
-
تعیین مسئولیتهای روشن
-
پیگیری اقدامات اصلاحی
-
توجه به خطرات فرایندی در تصمیمهای تولید و سرمایهگذاری
فرهنگ ایمنی فرایند زمانی تقویت میشود که کنترل خطرات جدی در تصمیمگیریهای سازمانی جایگاه مشخصی داشته باشد.
جمعبندی
مدیریت ایمنی فرایند یکی از مهمترین رویکردهای پیشگیری از حوادث بزرگ در صنایع دارای مواد و انرژیهای خطرناک است.
PSM با ترکیب اطلاعات فنی، تحلیل خطرات، کنترل تغییرات، نگهداری تجهیزات، آموزش کارکنان، آمادگی اضطراری و ممیزی، تلاش میکند احتمال وقوع رویدادهای فاجعهبار را کاهش دهد.
سه اصل اساسی عبارتاند از:
-
ایمنی فرایند با ایمنی شغلی ارتباط دارد، اما جایگزین آن نیست.
-
کنترل حوادث بزرگ به عملکرد هماهنگ عناصر فنی، انسانی و مدیریتی وابسته است.
-
نبود حادثه در گذشته، بهتنهایی نشانه کنترل کافی خطرات فرایندی نیست.